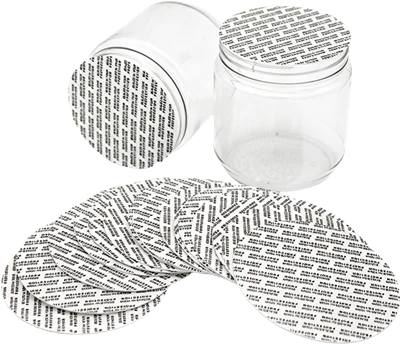
Eräs kastikkeen valmistaja toi meille kerran erän epäonnistuneita pulloja. Lainerissa käytettiin PET:täkuumasaumakerros. Pullo oli PET. Kaikin puolin materiaalin yhteensopivuus oli oikea. Sulkemistulokset olivat kuitenkin epäjohdonmukaisia-useimmat erän pullot suljettiin hyvin, mutta muutamat irrottivat vuorauksen kevyesti. Hän jatkoi induktiotiivistyskoneen säätämistä: suurempi teho, pidempi viipymäaika. Jotkut pullot suljettu. Toiset päätyivät palaneisiin vuorauksiin.
Ongelma ei ollut setiivistyskone. Se ei ollut itse laineri. Se oli pullo.
PET-pullojen valmistus on monimutkaisempaa kuin muiden muovipullojen valmistus. Se alkaa aihion ruisku-muovauksella, sitten lämmittämällä ja venyttämällä-puhallus-muovaamalla se pulloksi. Koko tämän prosessin ajan raaka-aineen puhtaus, pullon vanteen muovaustarkkuus ja seinämän paksuuden tasaisuus vaikuttavat kaikki siihen, kuinka hyvin kuumasaumakerros todella koskettaa pullon reunaa. Jos PET-hartsi ei ole riittävän puhdasta tai jos pullon reunassa on epäpuhtauksia tai tiheyseroja, kuumasaumakerros ei voi kiinnittyä tasaisesti. Kuumasaumakerros näyttää oikealta paperilla,-mutta itse pullo ei ole antanut sille pintaa, johon se voisi tiivistyä.

Miksi PET:n puhtaus vaikuttaa tiivistykseen?
Pullon reuna on pinta, johon kuumasaumakerros koskettaa suoraan ja johon se kiinnittyy. Sen tasaisuus, puhtaus ja materiaalin tasaisuus määräävät liimauksen suorituskyvyn.
Riittämätön raaka-aineen puhtaus.
Joissakin PET-pulloissa käytetään kierrätettyä hartsia tai sekoitettua polymeeriä kustannusten alentamiseksi. Kierrätetyllä materiaalilla on vähemmän sakeutta-eriin- kuin ensihartsilla. Pintaenergia pullon reunassa voi vaihdella. Kuumasaumakerros sitoutuu paikoin vahvasti ja toisissa heikosti. Tästä syystä jotkut pullot ovat eräsinetöityjä ja toiset eivät.


Epäjohdonmukainen pullon vanteen muotoilu.
Puhallusmuovauksen aikana lämpötila, venytysnopeus ja jäähdytysnopeus vaikuttavat kaikki lopulliseen muovauksen laatuun. Jos prosessin ohjaus on epävakaa, pullon reunan tiivistyspintaan voi kehittyä mikroskooppinen muodonmuutos, tiheysvaihtelu tai pinnan karheus. Kuumasaumakerros tarvitsee täyden kosketuksen vanteen pinnan kanssa tehokkaan sidoksen muodostamiseksi. Epätasainen pinta pienentää kosketuspinta-alaa.


Saastuminen.
Valmistuksen aikana pullon reunaan jääneet muotinirrotusaineet, pöly tai muut epäpuhtaudet muodostavat näkymättömän suojakerroksen. Kuumasaumakerros sitoutuu epäpuhtauksiin, ei itse pullon reunaan. Tiiviste epäonnistuu.
Kuinka selvittää, onko pullo ongelma
Jos kuumasaumakerros ja pullon materiaali vahvistetaan yhteensopiviksi, mutta tiivistys on epäjohdonmukainen, nämä merkit viittaavat pulloon:
- Jotkut pullot samassa erässä sulkevat hyvin; muut eivät
- Vuorausreuna kiinnittyy joillakin alueilla, mutta toisilla ei{0}}epätasainen tartunta
- Vaihtaminen toiseen pulloerään muuttaa sulkemistuloksia huomattavasti
- Pullontoimittajan vaihtaminen poistaa ongelman
Kun nämä kuviot ilmaantuvat, todennäköinen syy on erän sakeus tai raaka-aineen puhtaus pullon toimittajalla. Korjaus ei ole enemmän parametrien säätö tiivistyskoneessa. Se ottaa yhteyttä pullon toimittajaan raaka-aineiden ja muovausprosessien tutkimiseksi-tai vaihtaa toiseenpullon toimittaja.
Mitä jos PET-lämpösaumakerros ei vain toimi?
Joskus olet kokeillut useita PET-pullojen toimittajia, mutta sinetöintitulokset eivät ole vieläkään hyväksyttäviä. Tai pullontoimittaja ei pysty parantamaan prosessiaan lyhyellä aikavälillä. Harkitse siinä tapauksessa vaihtoehtoa: ayleinen kuumasaumattu induktiovuori.
Universaali kuumasaumakerroksen induktiotiiviste-kutsutaan joskus moni-substraattiseksi kuumasaumakerrokseksi tai yleiskäyttöiseksi-liitoskerrokseksi-, joka käyttää laajempaa koostumusta, joka tarttuu hyvin useisiin materiaaleihin, mukaan lukien PET, PE, PP ja lasi. Se ei korjaa pullon laatuongelmia. Jos pullon reunan pinta on erittäin epätasainen tai likainen, edes yleiskerros ei tiivisty. Mutta se sietää enemmän vaihtelua pullon vanteen kunnossa. PET-erityinen kuumasaumakerros vaatii tiukasti vanteen tasaisuuden ja puhtauden hallinnan. Universaalisella kuumasaumakerroksella on leveämpi liimausikkuna{10}}se tiivistää onnistuneesti useissa vanneolosuhteissa.


On rajoja. Yleiskäyttöiset kuumasaumakerrokset eivät kestä yhtä hyvin syövyttäviä aineita tai korkeita alkoholipitoisuuksia vastaan kuin erityiset formulaatiot. Jos tuotteesi on voimakkaasti hapan, vahvasti emäksinen, vahva hapetin tai runsas-alkoholi, arvioi kemiallinen yhteensopivuus ennen vaihtamista. Mutta yleisissä vesi-pohjaisissa ja emulsiotuotteissa, kun PET-pullojen sulkeminen on epäjohdonmukaista, universaali kuumasaumakerros kannattaa testata.
Vianetsintäjärjestys: Pullo ensin, sitten vuoraus
Kun PET-pullojen sulkeminen on epäjohdonmukaista, älä aloita säätämällä laitteita tai vaihtamalla vuorauksia. Tee tämä sekvenssi läpi:
Vaihe 1: Tarkista pulloerän sakeus.
Onko rikkoutuneilla pulloilla yhteisiä piirteitä-sama laatikko, sama tuotantoikkuna? Kokeile toista erää ja katso, toistuuko ongelma.
Vaihe 2: Tarkista pullon reunan tiivistepinta.
Tunne se. Katsokaa sitä. Onko näkyvissä muodonmuutoksia, purseita tai kontaminaatioita? Jos kyllä, ota yhteyttä pullon toimittajaan.
Vaihe 3: Kokeile yleistä kuumasaumakerrosta.
Jos vanne näyttää normaalilta, mutta PET-kuumasaumakerros ei silti pysy tasaisesti,pyydä näytteitäuniversaalilla kuumasaumaisella induktiovuorauksella. Vertaa tiivistyksen onnistumisasteita ja irrotusvoimaa.
Vaihe 4: Vaihda pullon toimittajat.
Jos kaikki edellä mainitut viittaavat pulloon, harkitse vaihtamista PET-pullojen toimittajaan, jolla on vakaammat muovausprosessit. Tuo näytteitä jatiivistysvirhetiedot keskusteluun, jotta uusi toimittaja ymmärtää, mitä tarvitset.
Yhteenveto
PET-pullon sulkemishäiriö ei aina tarkoita väärää kuumasaumakerrosta. Pullon puhtaus, pullon reunan muovaustarkkuus ja erän konsistenssi vaikuttavat kaikki suoraan tiivistyskykyyn. Vianetsintäjärjestys on: vahvista ensin, onko pullo ongelma, ja arvioi sitten, onko kuumasaumakerroksen materiaalia vaihdettava. Jos PET-kuumasaumakerros ei toimi eikä pulloa voi vaihtaa heti, universaali kuumasaumakerros on varteenotettava vaihtoehto, joka kannattaa testata. Mutta perustavanlaatuinen ratkaisu on löytää pullon toimittaja, jonka vanteen laatu on tasalaatuinen-vuoraus ja pullo ovat kumppanuus. Jos toinen puoli ei pidä päätään pystyssä, toinen puoli ei voi kompensoida.
Usein kysytyt kysymykset
Mitä "PET-puhtaus" oikeastaan tarkoittaa? Vaikuttaako se induktiotiivistykseen?
+
-
PET-puhtaus viittaa hartsin koostumukseen,{0}}käytetäänkö neitseellistä materiaalia tai kierrätettyä/sekoitettua sisältöä. Kierrätetyllä sisällöllä on enemmän erävaihtelua. Pullon reunassa tämä voi aiheuttaa epätasaista pintaenergiaa, mikä vaikuttaa kuumasaumakerroksen johdonmukaisuuteen. Alhaisempi puhtaus ei automaattisesti tarkoita tiivistysvirhettä, mutta se lisää epäjohdonmukaisten tulosten riskiä.
Voiko ayleinen kuumasaumakerroskäytetään kaikissa pullomateriaaleissa?
+
-
Yleiset kuumasaumakerrokset kiinnittyvät monenlaisiin materiaaleihin -PET, PE, PP ja lasi. Mutta heillä on rajansa. Ne eivät kestä yhtä hyvin syövyttäviä kemikaaleja tai runsasta-alkoholia sisältäviä formulaatioita. Yleisissä vesi{5}}- ja emulsiotuotteissa ne toimivat hyvin ja sietävät enemmän vaihtelua pullon reunan kunnossa.
Kuinka testaan, toimiiko yleinen kuumasaumakerros tuotteessani?
+
-
Pyydä näytteitä yleisellä kuumasaumakerroksella ja suorita sinetöintikoe omilla pulloillasi. Suorita sulkemisen jälkeen irrotusvoimatesti ja vuototesti-inversio-, tärinä- ja pudotustestit. Vertaa tuloksia nykyiseen PET-kuumasaumakerrokseen. Jos yleiskerros tiivistyy johdonmukaisemmin kuorinnan suorituskyvystä tinkimättä, se on varteenotettava vaihtoehto.
Vaikuttaako yleiseen kuumasaumakerrokseen vaihtaminen säilyvyyttä tai esteen suorituskykyä?
+
-
Kuumasaumakerros vaikuttaa kiinnittymiseen, ei sulkuydin. Alumiinifoliokerros pysyy ensisijaisena esteenä happea, kosteutta ja valoa vastaan. Niin kauan kuin yleinen kuumasaumakerros muodostaa täydellisen tiivisteen, esteen suorituskyky säilyy. Tärkeintä on varmistaa, että tiiviste on täysin muodostunut ja että se ei vuoda-.