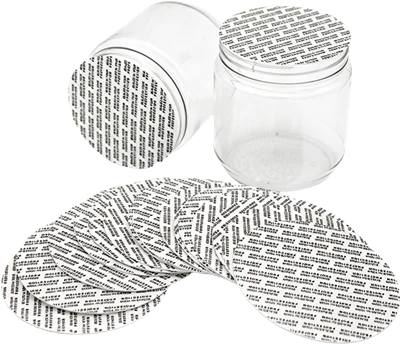
TehdäLämpö-suljetut vuorauksetTarvitsetko kuuman{0}}täytön ja korkean lämpötilan{1}}steriloinnin erityisvaatimuksia?
Meijerisopimusvalmistaja soitti meille muutaman turhauttavan viikon jälkeen. He olivat vaihtaneet uuteen jogurttikuppiin,{1}}mikään muu ei muuttunut prosessissa, vain kuppi. Ja yhtäkkiä tiivisteet, jotka kestivät pastöroinnin, epäonnistuivat. Linjapäällikkö kertoi minulle, että he olivat säätäneet tiivistettä kaksi päivää putkeen, luullen sen olevan virta- tai viipymäongelma.
Pyysin häntä avaamaan yhden epäonnistuneista vuorauksista ja kuvailemaan näkemäänsä. Kuumasaumakerros oli mennyt puoli{1}}läpinäkyväksi. Jos olet joskus katsonut kunnolla tiivistettyä vuorausta, tiedät, että liimapinnan tulee olla tasaisen matta-melkein himmeän-näköinen. Tämä oli kiiltävä ja tasainen laastareissa. Tämä on melko selvä merkki, että kuumasaumakerros on-pehmentynyt prosessin aikana eikä koskaan kovettunut kunnolla.
Kävi ilmi, että he käyttivät ympäristön täyttöön tarkoitettua vuorausta. Kukaan ei ollut ajatellut ilmoittaa tämän pienen polymeerikerroksen lämpökuormasta, kun he hyväksyivät uuden kupin suunnittelun. Kupin materiaali oli muuttanut lämmönsiirto-ominaisuuksia juuri sen verran, että se työnsi reunavuorauksen reunan yli.
Jogurtti ei vain sulje. Se suljetaan ja sitten kypsennetään.
Tässä on aikajana ajogurttivuoritodella elää läpi. Tuote menee kuppiin jossain 80 asteessa. Se istuu siiman päällä muutaman sekunnin ennen kuin kansi sulkeutuu,-mutta näinä sekunneina kupin reuna imee jo lämpöä tuotteesta. Kun induktiotiiviste syttyy, se ei tiivisty huoneenlämpöiselle pinnalle. Vanne on jo kuuma. Sitten heti sulkemisen jälkeen koko kuppi pastöroidaan. Se on vielä 15–30 minuuttia jatkuvaa lämpöä{11}}kuumaa vettä tai höyryä, 85–95 astetta reseptistä riippuen. Sen jälkeen kuppi jäähtyy, joskus vähitellen, joskus kylmällä vedellä, joka shokeeraa sitä.

Se on paljon lämpökiertoa polymeerikerrokselle, joka on ehkä 50 mikronia paksu.
Standardikuumasaumakerroson suunniteltu suorittamaan tehtävänsä suunnilleen huoneenlämpötilan ja noin 60 asteen välillä. Kun se toimii tällä alueella, se sulaa, virtaa kupin reunan mikro-tekstuuriin ja jähmettyy uudelleen vahvaksi sidokseksi jäähtyessään. Mutta kun koko järjestelmä on jo kuuma ennen tiivistämisen alkamista, kuumasaumakerros työntyy suunnitteluikkunansa ohi. Sitten pastörointi lisää toisen jatkuvan lämpöhaihdon sen päälle. Ja sitten jäähdytysvaihe pyytää sitä supistumaan tasaisesti vetäytymättä pois vanteesta.
Jos kuumasaumakerroksen pehmenemispiste on liian alhainen, tapahtuu kaksi asiaa. Ensinnäkin pastöroinnin aikana tiiviste pehmenee jälleen heti, kun kupin sisällä oleva ilma laajenee lämmöstä ja työntyy ulospäin. Toiseksi, jäähdytyksen aikana polymeeri kutistuu. Jos se ei alun perin ollut täysin kovettunut, se kutistuu heti sidospinnalta.

Miltä epäonnistunut laineri oikeastaan näyttää
On kolme epäonnistumismallia, joista kannattaa tietää, koska ne kertovat eri asioita siitä, mikä meni pieleen.
Ensimmäinen on, että koko vuoraus irtoaa puhtaaksi kupin jäähtymisen jälkeen. Vedät välilehteä, ja sen sijaan, että kuoriutuisi vastustaen, vuoraus vain nousee pois. Alla oleva reunus siisti. Ei jäämiä. Se on yleensä pehmenemispisteongelma-sidos ei koskaan muodostunut täysin, ja jäähdytys lopetti sen purkamisen.
Toinen on delaminaatio itse vuorauksen sisällä. Kuorit ja alumiinifolio erottuu kuumasaumakerroksesta. Puolet vuorauksesta on kädessäsi ja toinen puoli on edelleen kiinni kupin reunassa. Tämä kertoo, että kalvon ja tiivistekerroksen välinen liima- tai ekstruusiokerros ei kestä jatkuvaa lämpöä. Se ei ole vanteen-liitosvirhe. Se on sisäinen rakenteellinen vika.
Kolmas on reunan nosto. Vuori pysyy keskeltä kiinni, mutta ulkoreunat käpristyvät aina niin vähän. Et ehkä edes huomaa sitä ensi silmäyksellä, mutta vuototestissä nämä mikro-aukot päästävät tuotteen tunkeutumaan läpi. Se on laajentumis-supistumisongelma. Vuorauksen eri kerrokset laajenevat ja kutistuvat eri tahtia, ja reunat rasittavat eniten.
Näimme kaikki nämä kolme meijeritehtaan koeajoissa ennen kuin ne vaihtoivat lämmönkestävään-formulaatioon.
Mitä linjaliikenteen toimittajasi todella tarvitsee tietää
Useimmat ostajat kertovat tavarantoimittajalleen tuotteen tyypin ja pakkausmateriaalin. Se on hyvä, mutta se ei riitä, kun mukana on lämpöä. Kolmella ylimääräisellä tiedolla on todellinen ero.
Täyttölämpötila. Ei reseptiarkin tavoitelämpötila-se on tuotteen todellinen lämpötila, kun se osuu kuppiin. Ja kuinka kauan täytetty kuppi seisoo ennen kuin se sulkeutuu. Jopa viidellätoista sekunnilla on väliä, koska se on viisitoista sekuntia lämpöä, joka imeytyy vanteeseen.
Pastörointiparametrit. Mikä lämpötila? Kuinka kauan? Onko se vesihaude vai suihkujärjestelmä? Vuoraus, joka pitää 85 asteen kulmassa, voi epäonnistua 95 asteessa. Myös kestolla on väliä-10 minuutin ja 30 minuutin jakso ovat erilaisia lämpökuormia.
Jäähdytysmenetelmä. Asteittainen ilmajäähdytys vai kylmävesishokki? Nopea jäähdytys vetää vuorauksen tiukkaan nopeasti, ja jos sidos ei ole täysin kehittynyt, se juuri silloin irtoaa.
Et tarvitse täydellistä lämpöanalyysiä. Kerro vain toimittajallesi nämä kolme numeroa. Toimittaja, joka on käsitellyt kuuma-täytettä aiemmin, tietää, mitä ne tarkoittavat ja mihin kuumasaumauskerroslaatuun kannattaa pyrkiä.

Yksi testi ennen tuotantoon siirtymistä
Kun toimittaja lähettää sinulle alämmönkestävä{0}}vuorinäyte, suorita yksi todellisen{0}}maailman simulaatio ennen sitoutumista. Täytä kupit todellisessa täyttölämpötilassasi. Tiivistä ne linjaasi. Suorita ne pastörointisyklisi läpi samalla tavalla kuin maksavan asiakkaan. Anna niiden jäähtyä luonnollisesti huoneenlämpöön. Jätä ne 24 tunniksi. Testaa sitten.
Käännä ne ylösalaisin. Ravista niitä. Kuori ne. Katso, onko sidos tasainen koko vanteen ympärillä. Tämä yksi simulaatio havaitsee viat, joita huoneen-lämpötilan pistetarkistus ei koskaan löydä. Tuon jogurttitehtaan tapauksessa kesti yksi koeajo varmistaakseen, että vanha vuoraus ei toiminut ja uusi toimi. Kaksi päivää kestänyt testaus pelasti heidät löytämästä ongelmaa asiakasvalitusten kautta.
Jogurtti on tuote, joka testaa pakkaustaan kovemmin kuin useimmat. Tiivisteen on kestettävä lämpöä, painetta ja jäähdytystä-tässä järjestyksessä, peräkkäin. Liner joko kestää koko matkan tai ei. Ainoa tapa tietää on saada se kyytiin ennen lähettämistä.
Usein kysytyt kysymykset
Mistä tiedän, tarvitseeko tuotteeni lämpöä{0}}kestävän vuorauksen vai tavallisen?
+
-
Katso täyttö- ja sterilointiprosessisi. Jos tuotteesi lämpötila täytön yhteydessä ylittää 60 astetta tai jos suljettu astia pastöroidaan tai höyrysteriloidaan, tarvitset lämmönkestävän-vuorauksen. Ympäristön lämpötilassa oleva-täyttö ilman sterilointia on hyvä tavallisella vuorauksella.
Kuuman-täyttölämpötilani on vain noin 70 astetta. Voinko silti käyttää tavallista vuorausta?
+
-
Ei suositella. Vakiolämpösaumauskerrokset on suunniteltu toimimaan noin 60 asteeseen asti. 70 asteen lämpötilassa tiiviste voi näyttää hyvältä heti linjan ulkopuolella, mutta kun se jäähtyy, kuumasaumakerros supistuu ja voi vetää pois reunasta. Yli 60 asteen lämpötilassa on turvallisempaa käyttää lämmönkestävää-vaihtoehtoa.
Onko vuorauksen vaatimus sama pastöroinnissa ja korkeassa{0}}lämpötilassa steriloinnissa?
+
-
Ei. Pastörointi tapahtuu tyypillisesti 85-95 asteessa 15-30 minuutin ajan. Korkean-lämpöisen vesihauteen tai höyrysteriloinnin lämpötila voi olla 121 astetta tai korkeampi ja kestää pidempään. Mitä korkeampi lämpötila ja pidempi jakso, sitä korkeamman lämmönkestävyysluokan vuoraus tarvitsee. Kerro toimittajallesi tarkat prosessiparametrisi.
Pitääkö minun vielä testata, kun olen vaihtanut{0}}lämmönkestävään vuoraukseen?
+
-
Kyllä. Kun toimittajasi on suositellut lämmönkestävää-vuorausta, suorita aina simulointi todellisella tuotteellasi ja varsinaisella prosessillasi-täytä, sulje, steriloi, jäähdytä, odota 24 tuntia ja sitten vuoto-testaa ja irrota{5}}testi. Mene tuotantoon vasta vuorauksen jälkeen.